

По мере того как производственные линии работают всё быстрее, как сделать так, чтобы контроль качества не отставал и не превращался в «узкое место»?
2026-10-22
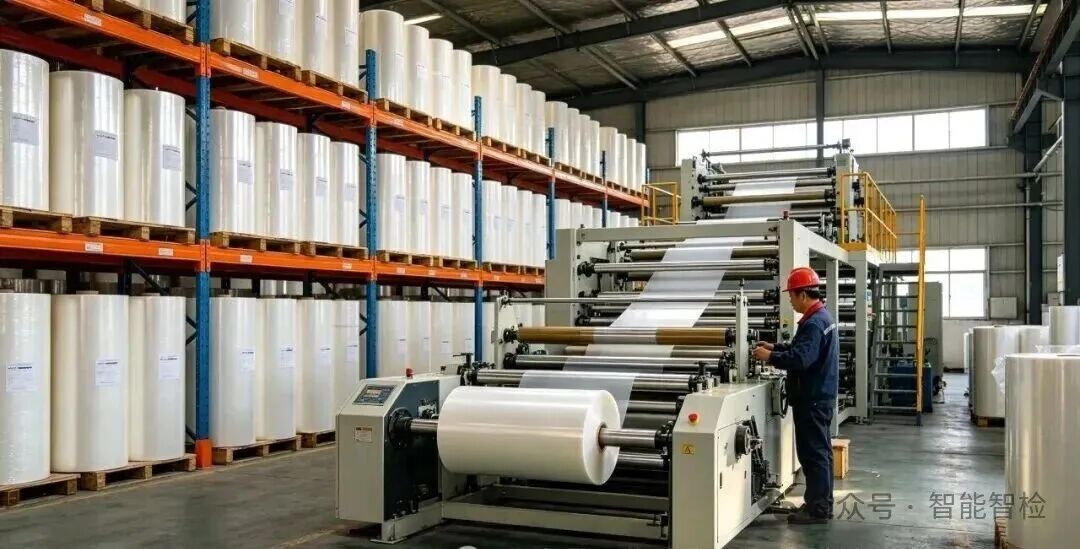
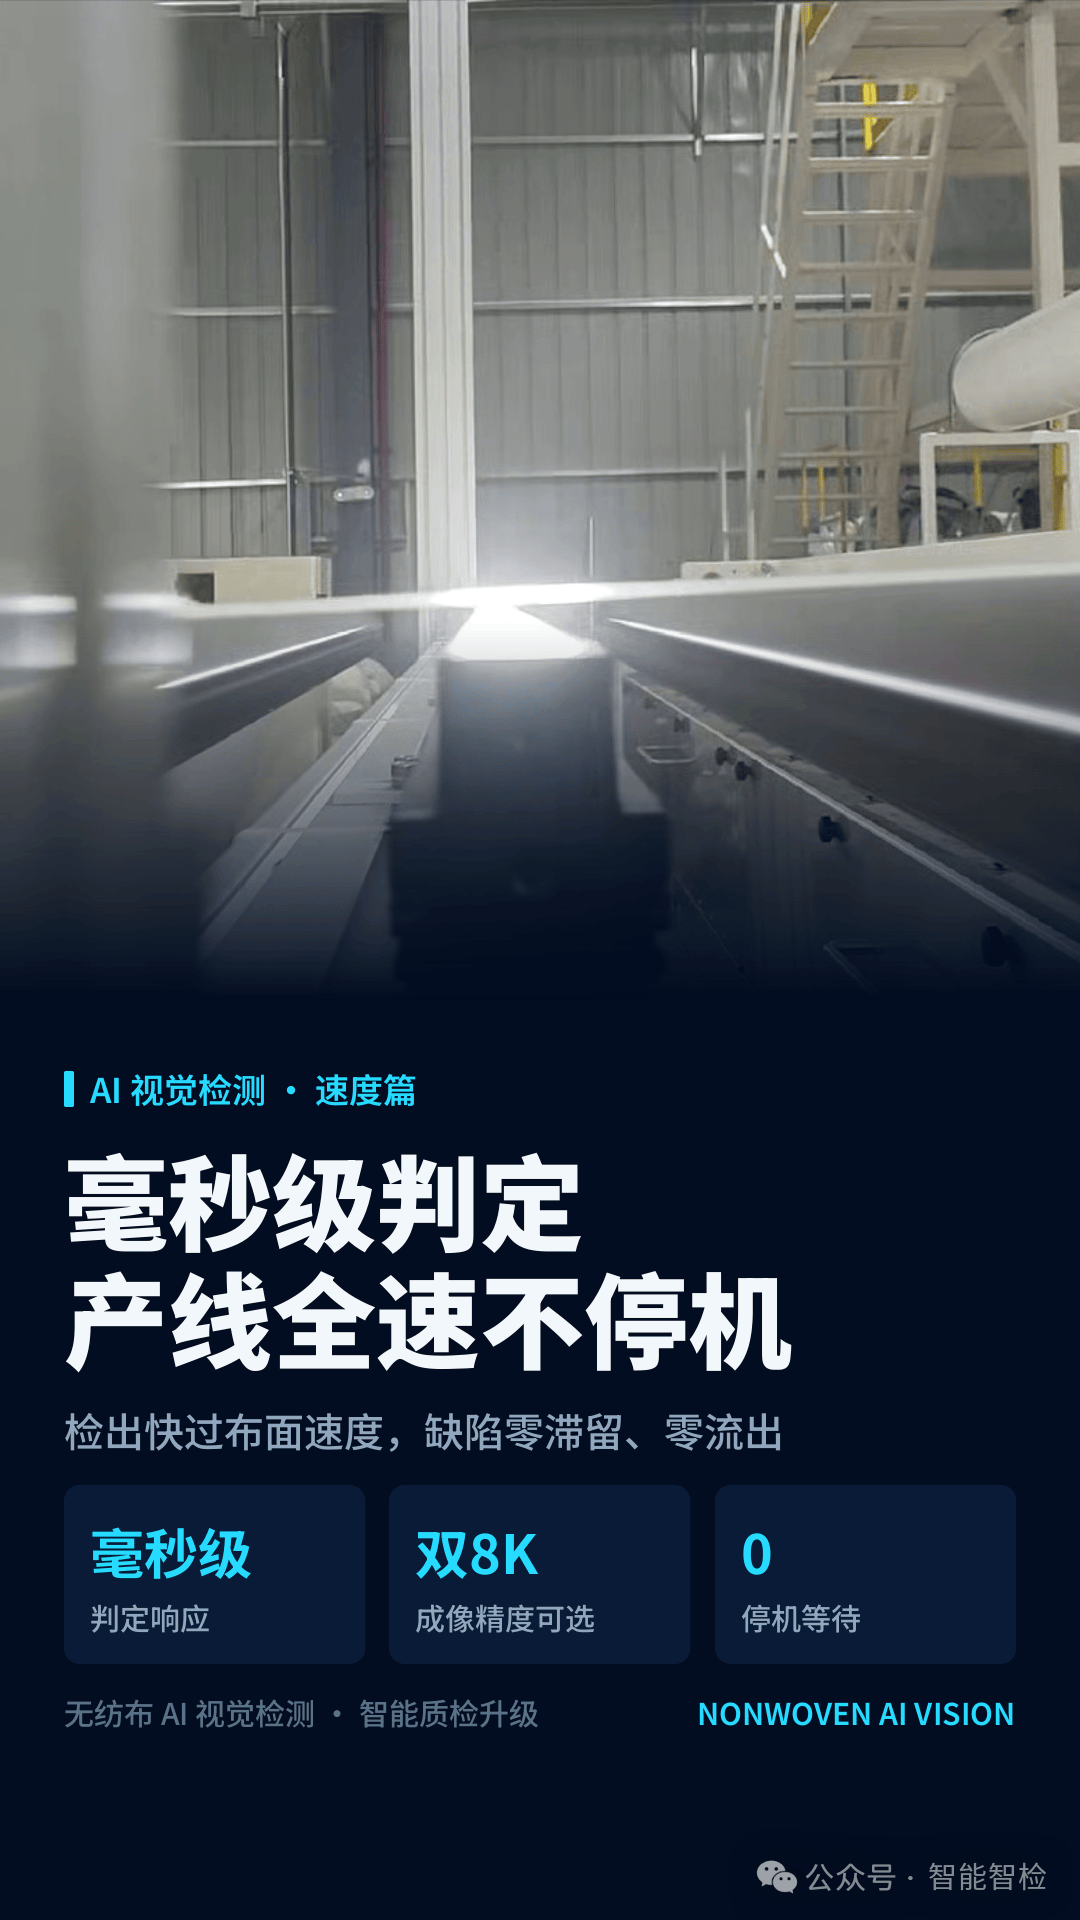
«Какова максимальная скорость, с которой может работать ваша система?» — это вопрос, который задают чаще всего при выборе оборудования для контроля качества. И именно на него чаще всего дают чрезмерно упрощенные ответы. В контексте поточного контроля «скорость» — это не просто какое-то одно число, а совокупность трех различных факторов: способности системы успевать за процессом сбора данных, способности системы обработки справляться с нагрузкой и своевременности реакции системы. Если хотя бы одно из этих звеньев дает сбой, производственную линию приходится замедлять, чтобы дождаться завершения процесса контроля.
I. Задача 1: Захват изображений — обеспечение «синхронной работы» камеры и производственной линии. При производстве рулонных материалов непрерывного типа процесс захвата изображений должен быть строго синхронизирован с работой производственной линии. В противном случае возникают искажения — растяжение, сжатие или смещение изображения, из-за чего данные о форме и площади обнаруженных дефектов становятся неточными. Решением служит синхронизация с помощью энкодера: энкодер генерирует импульсные сигналы в режиме реального времени, которые точно соответствуют скорости движения производственной линии. Система управления использует эти сигналы для формирования команд, регулирующих захват изображений камерой, благодаря чему частота съемки идеально соотносится со скоростью линии. Сочетание этого метода с технологией построчного сканирования (8K line-scan) позволяет достичь высокой точности и стабильности результатов — это стандартный подход для высокоскоростного контроля качества рулонных материалов.
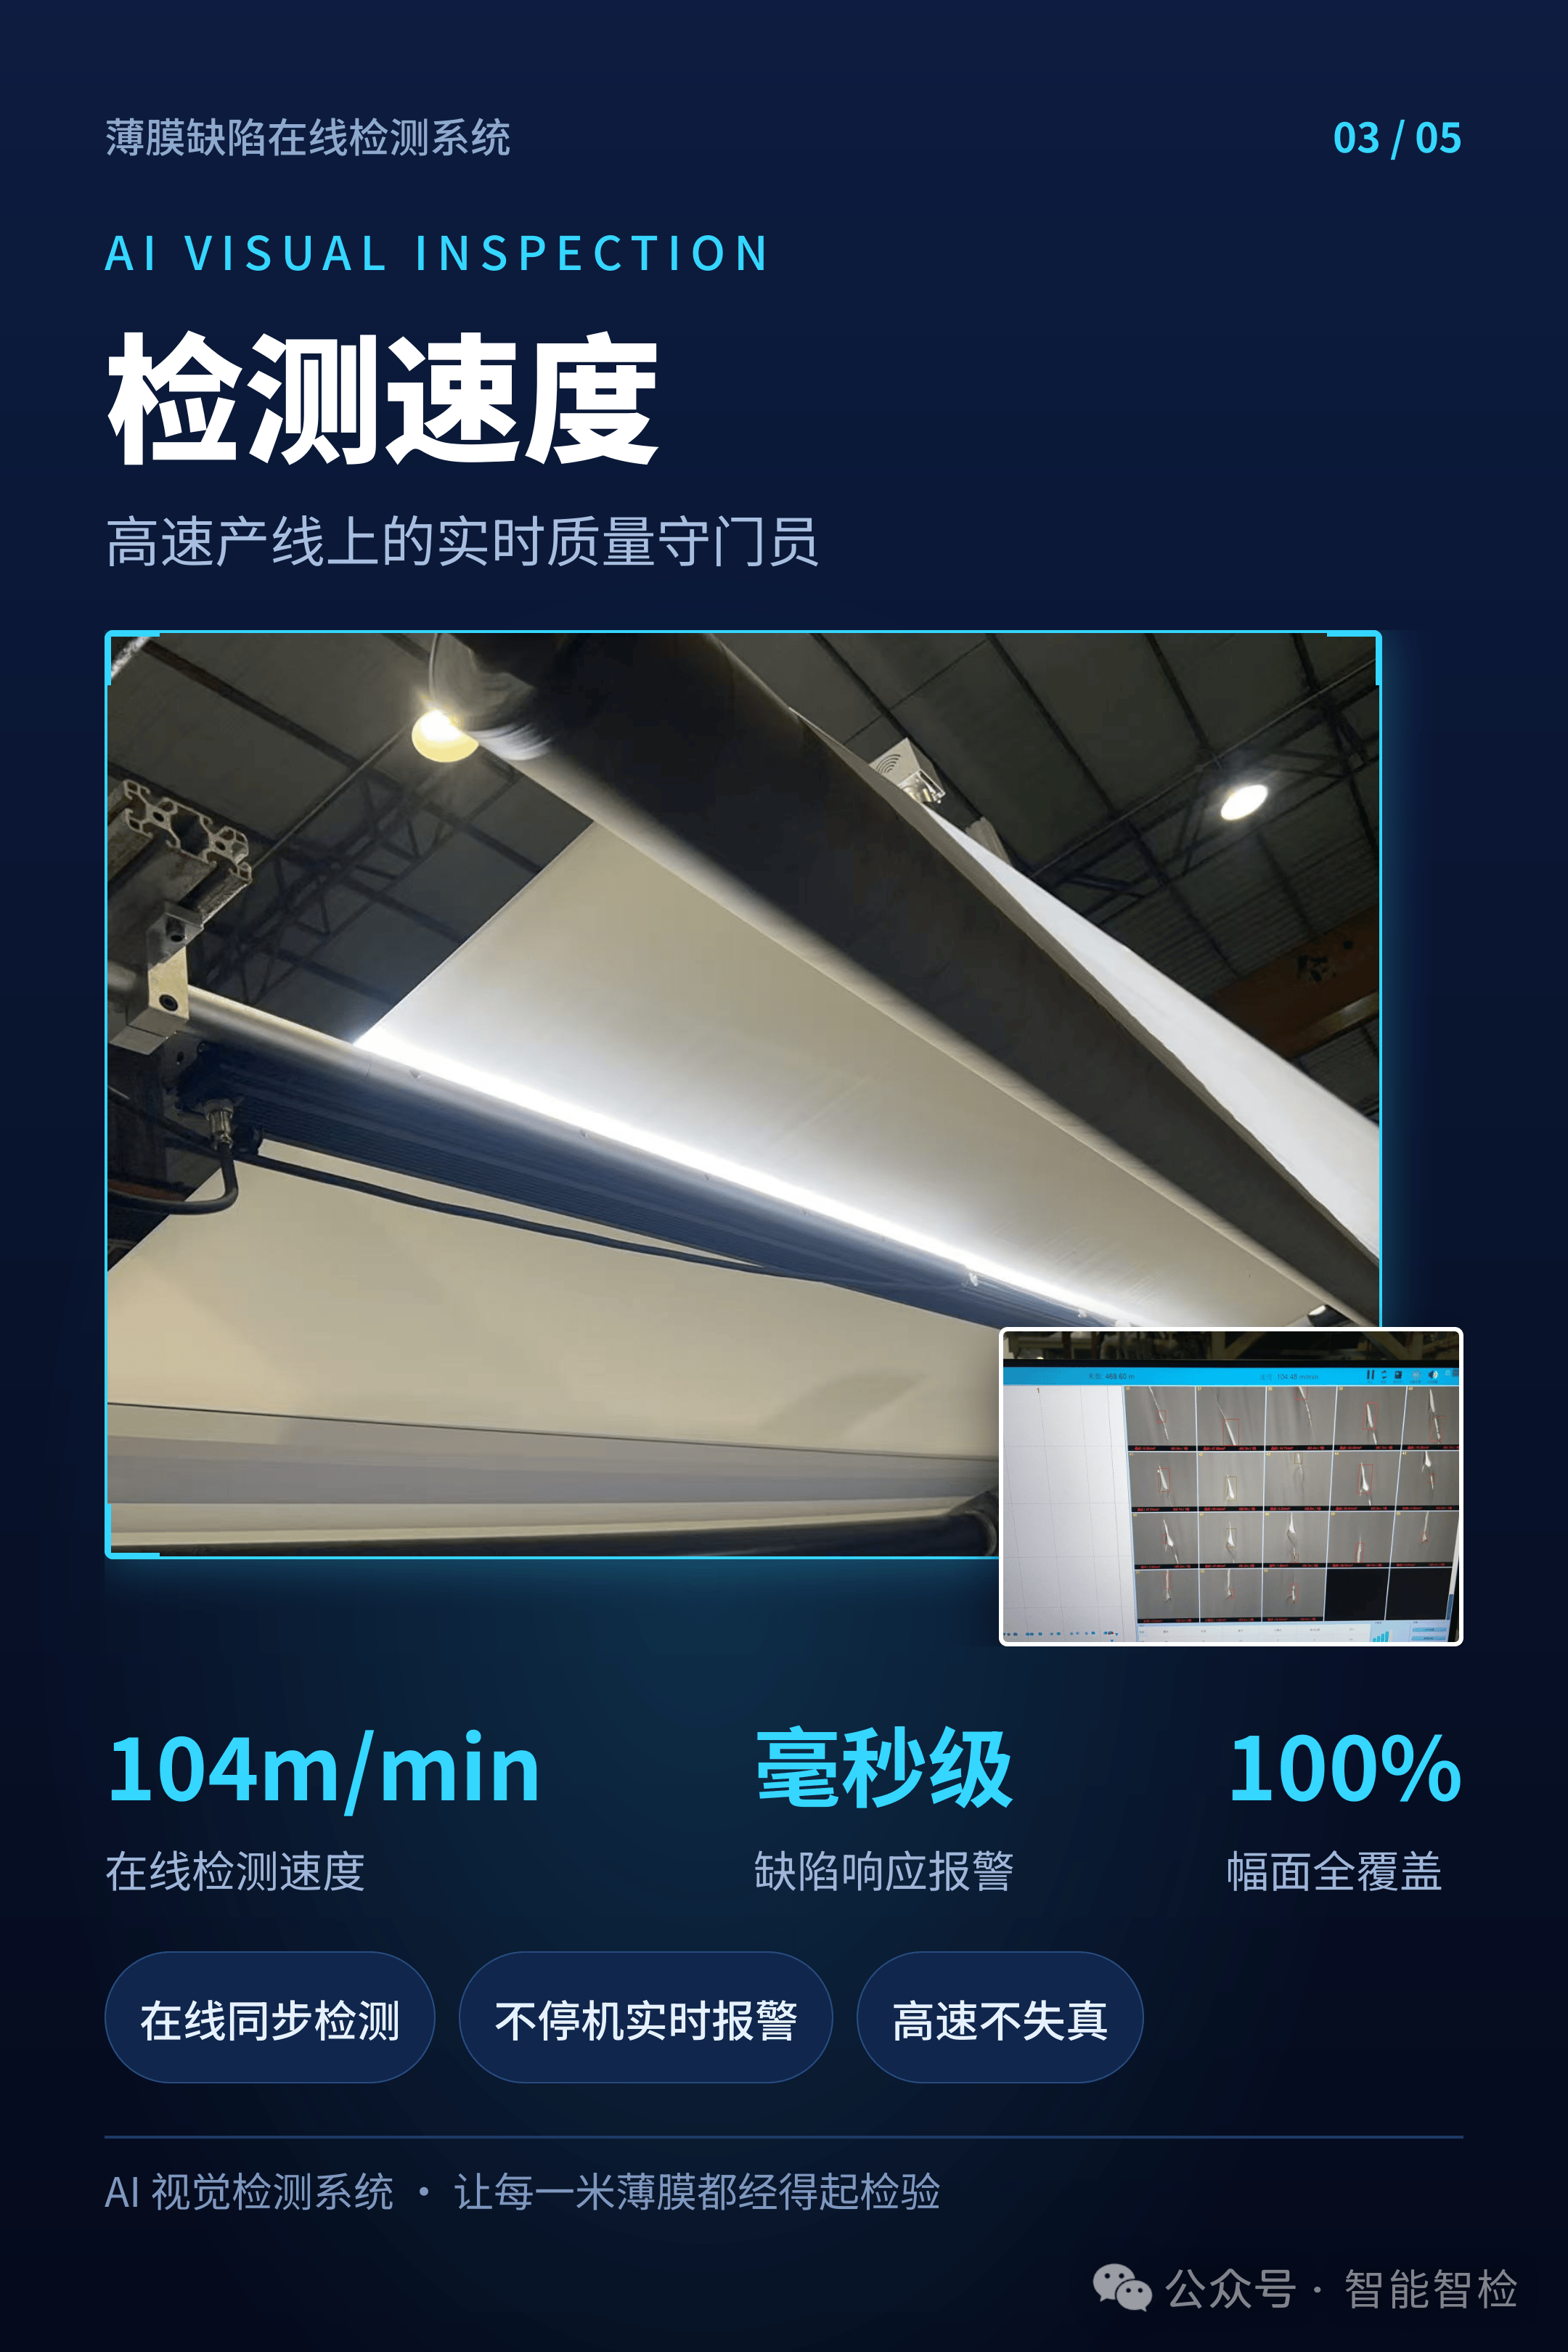
II. Проблема 2: Обработка данных — объем информации огромен. Когда линейная камера формата 8K работает на полной скорости, количество данных, генерируемых в секунду, поражает воображение. Если бы вся обработка изображений выполнялась программно «постфактум», даже самая быстрая камера стала бы бесполезной. Поэтому в высокопроизводительных системах обработка осуществляется на аппаратном уровне — с использованием специализированных плат захвата изображений и высокоскоростных плат обработки данных на базе ПЛИС (FPGA). Эти компоненты отвечают за локализацию и предварительный отбор дефектов, передавая на уровень программного обеспечения для дальнейшего анализа только значимые данные. Такое разделение задач — когда аппаратное обеспечение управляет потоком данных, а программное обеспечение выносит окончательное решение — определяет максимально возможную скорость работы системы.
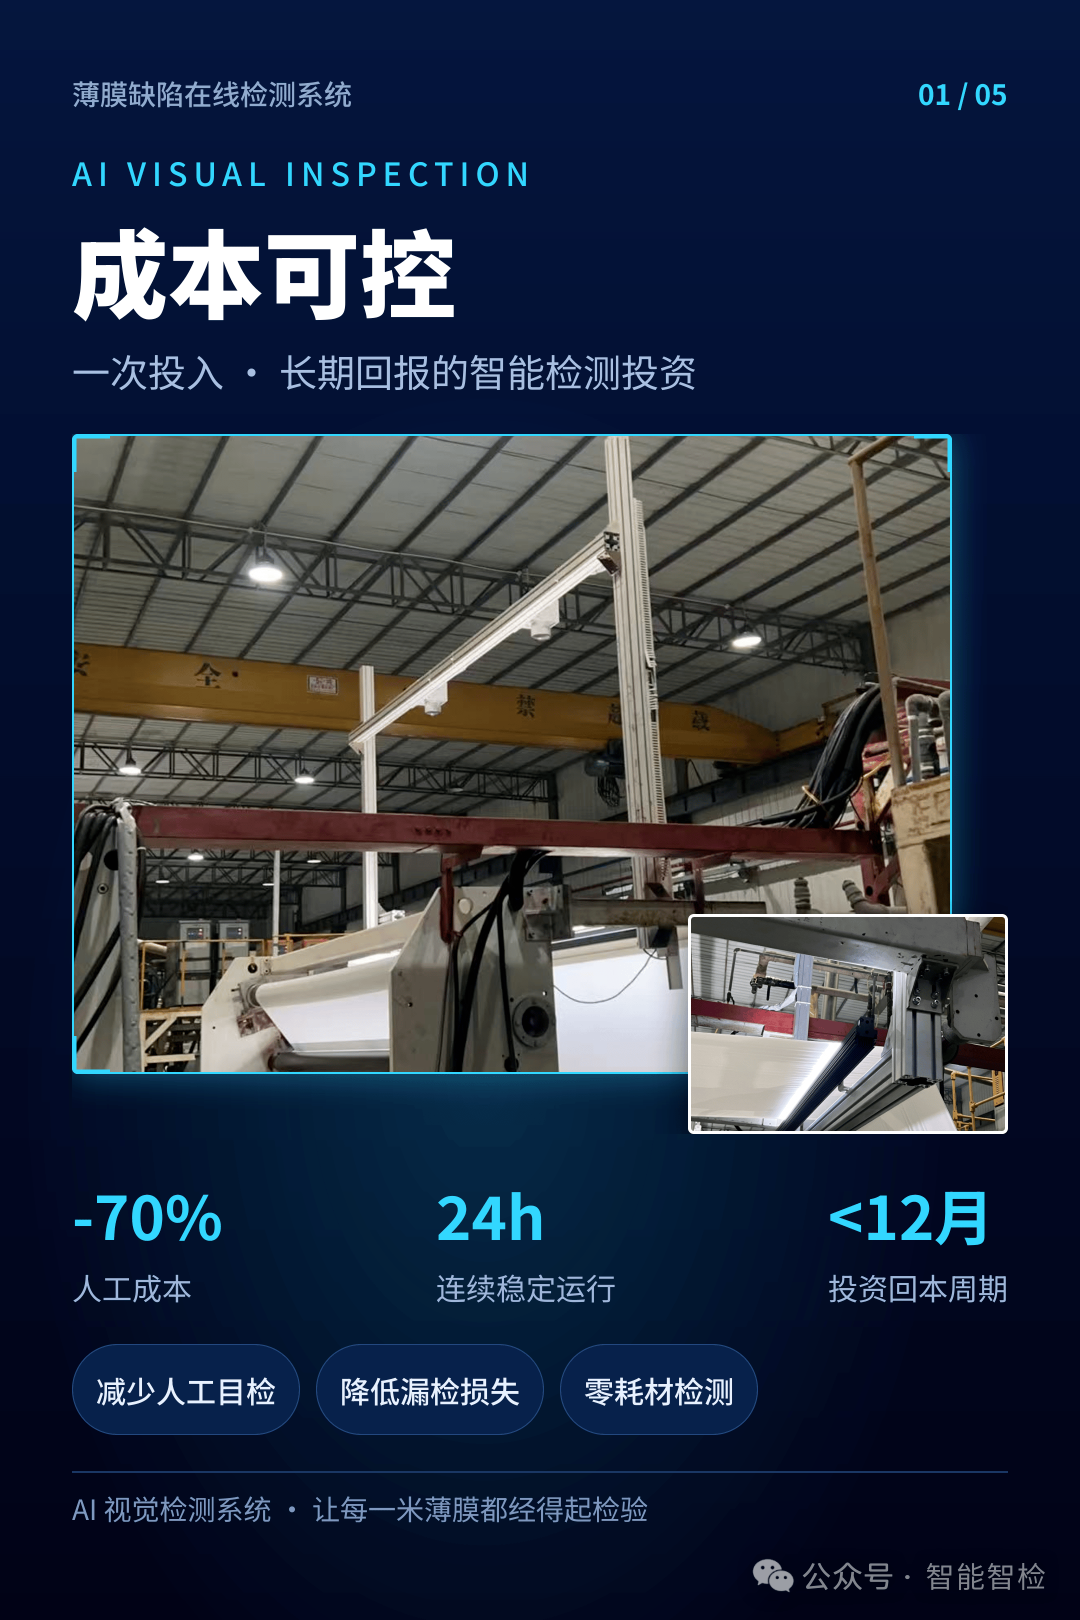
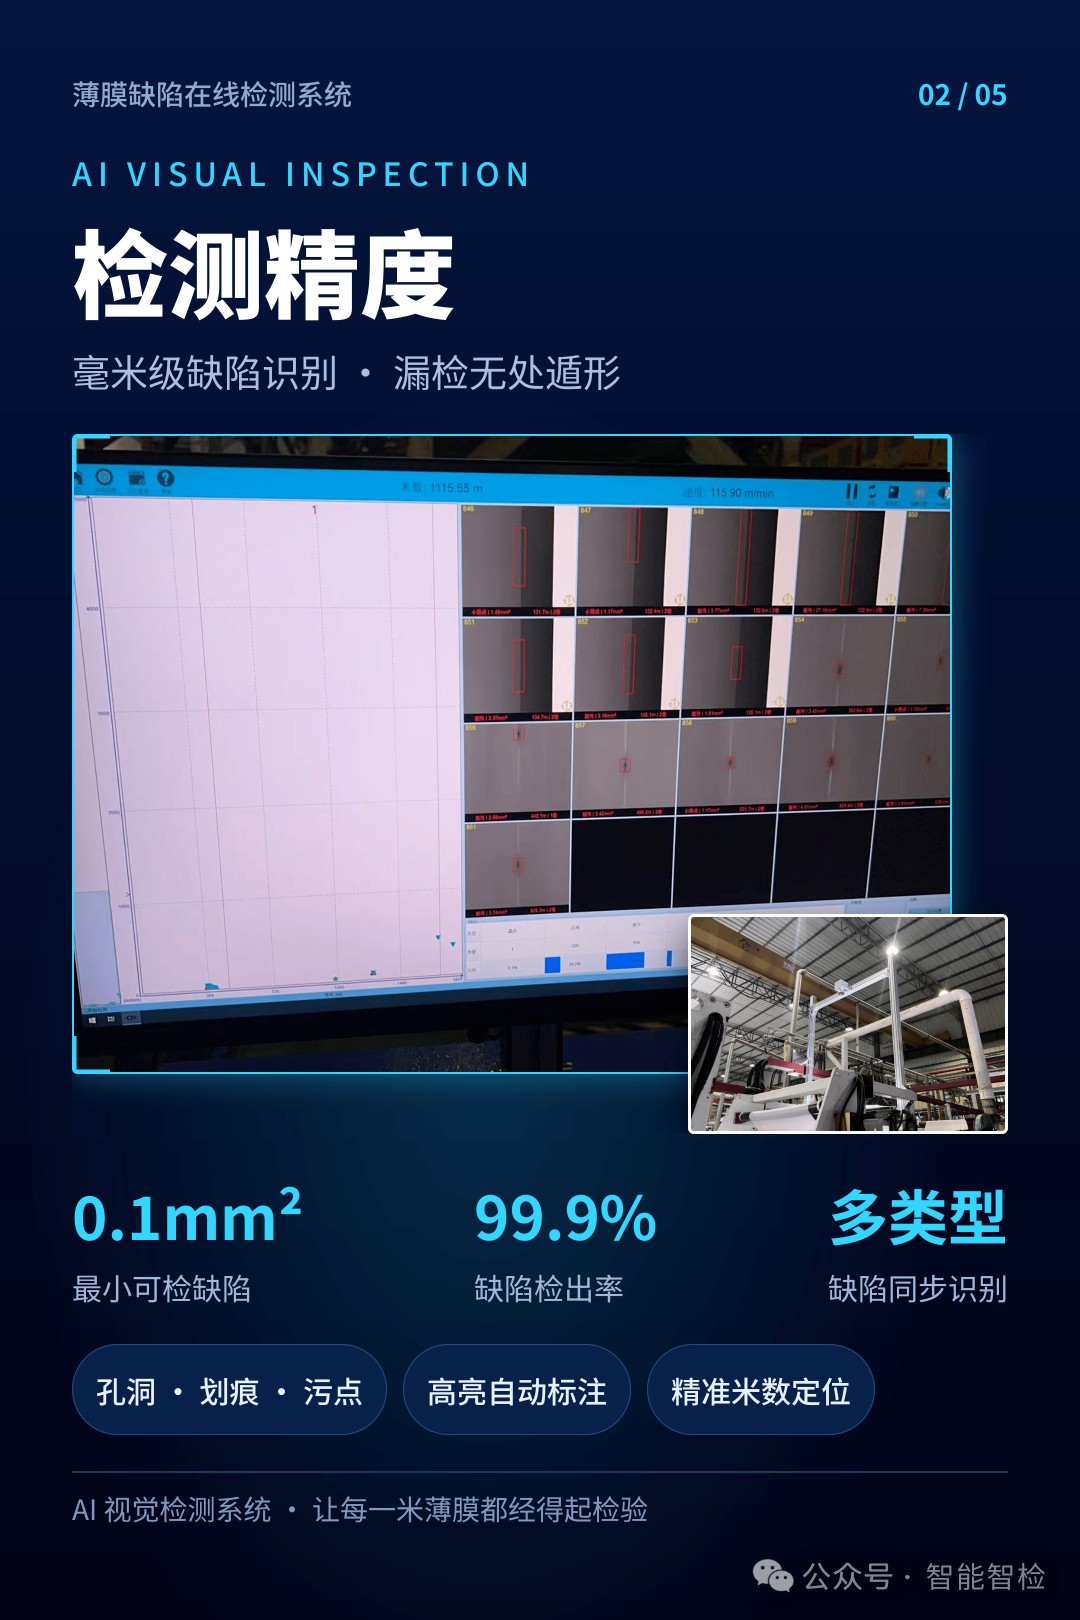
III. Задача 3: Реагирование — замыкание цикла от «обнаружения» до «устранения». Конечная цель контроля — не просто появление «красной точки» на экране, а обеспечение конкретных действий со стороны производственной линии: — аудиовизуальные сигналы тревоги: мгновенное оповещение персонала непосредственно на рабочем месте о возникновении отклонений; — визуализация дефектов и предоставление данных: операторы могут сразу увидеть, как выглядит дефект, где он находится и каковы его размеры; — интеграция с системой маркировки: автоматическое нанесение метки в месте расположения дефекта, что упрощает его удаление на последующих этапах производства; — отчеты о контроле: возможность экспорта данных одним нажатием кнопки, что служит основой для оценки качества и подготовки продукции к отгрузке заказчику. На более продвинутом уровне система интегрируется в архитектуру управления производственной линией: — синхронизация циклов контроля с производственным процессом посредством сигналов об окончании материалов, остановках оборудования или смене выпускаемого продукта; — автоматизация процесса смены рулонов через взаимодействие с сигналами от продольно-резательного станка: данные сохраняются отдельно для каждого рулона, при этом для каждого из них формируется уникальная карта распределения дефектов. Поддержание непрерывного производственного процесса без снижения скорости линии и без потери данных о конкретных рулонах — именно это и означает контроль непосредственно в потоке («in-line»).
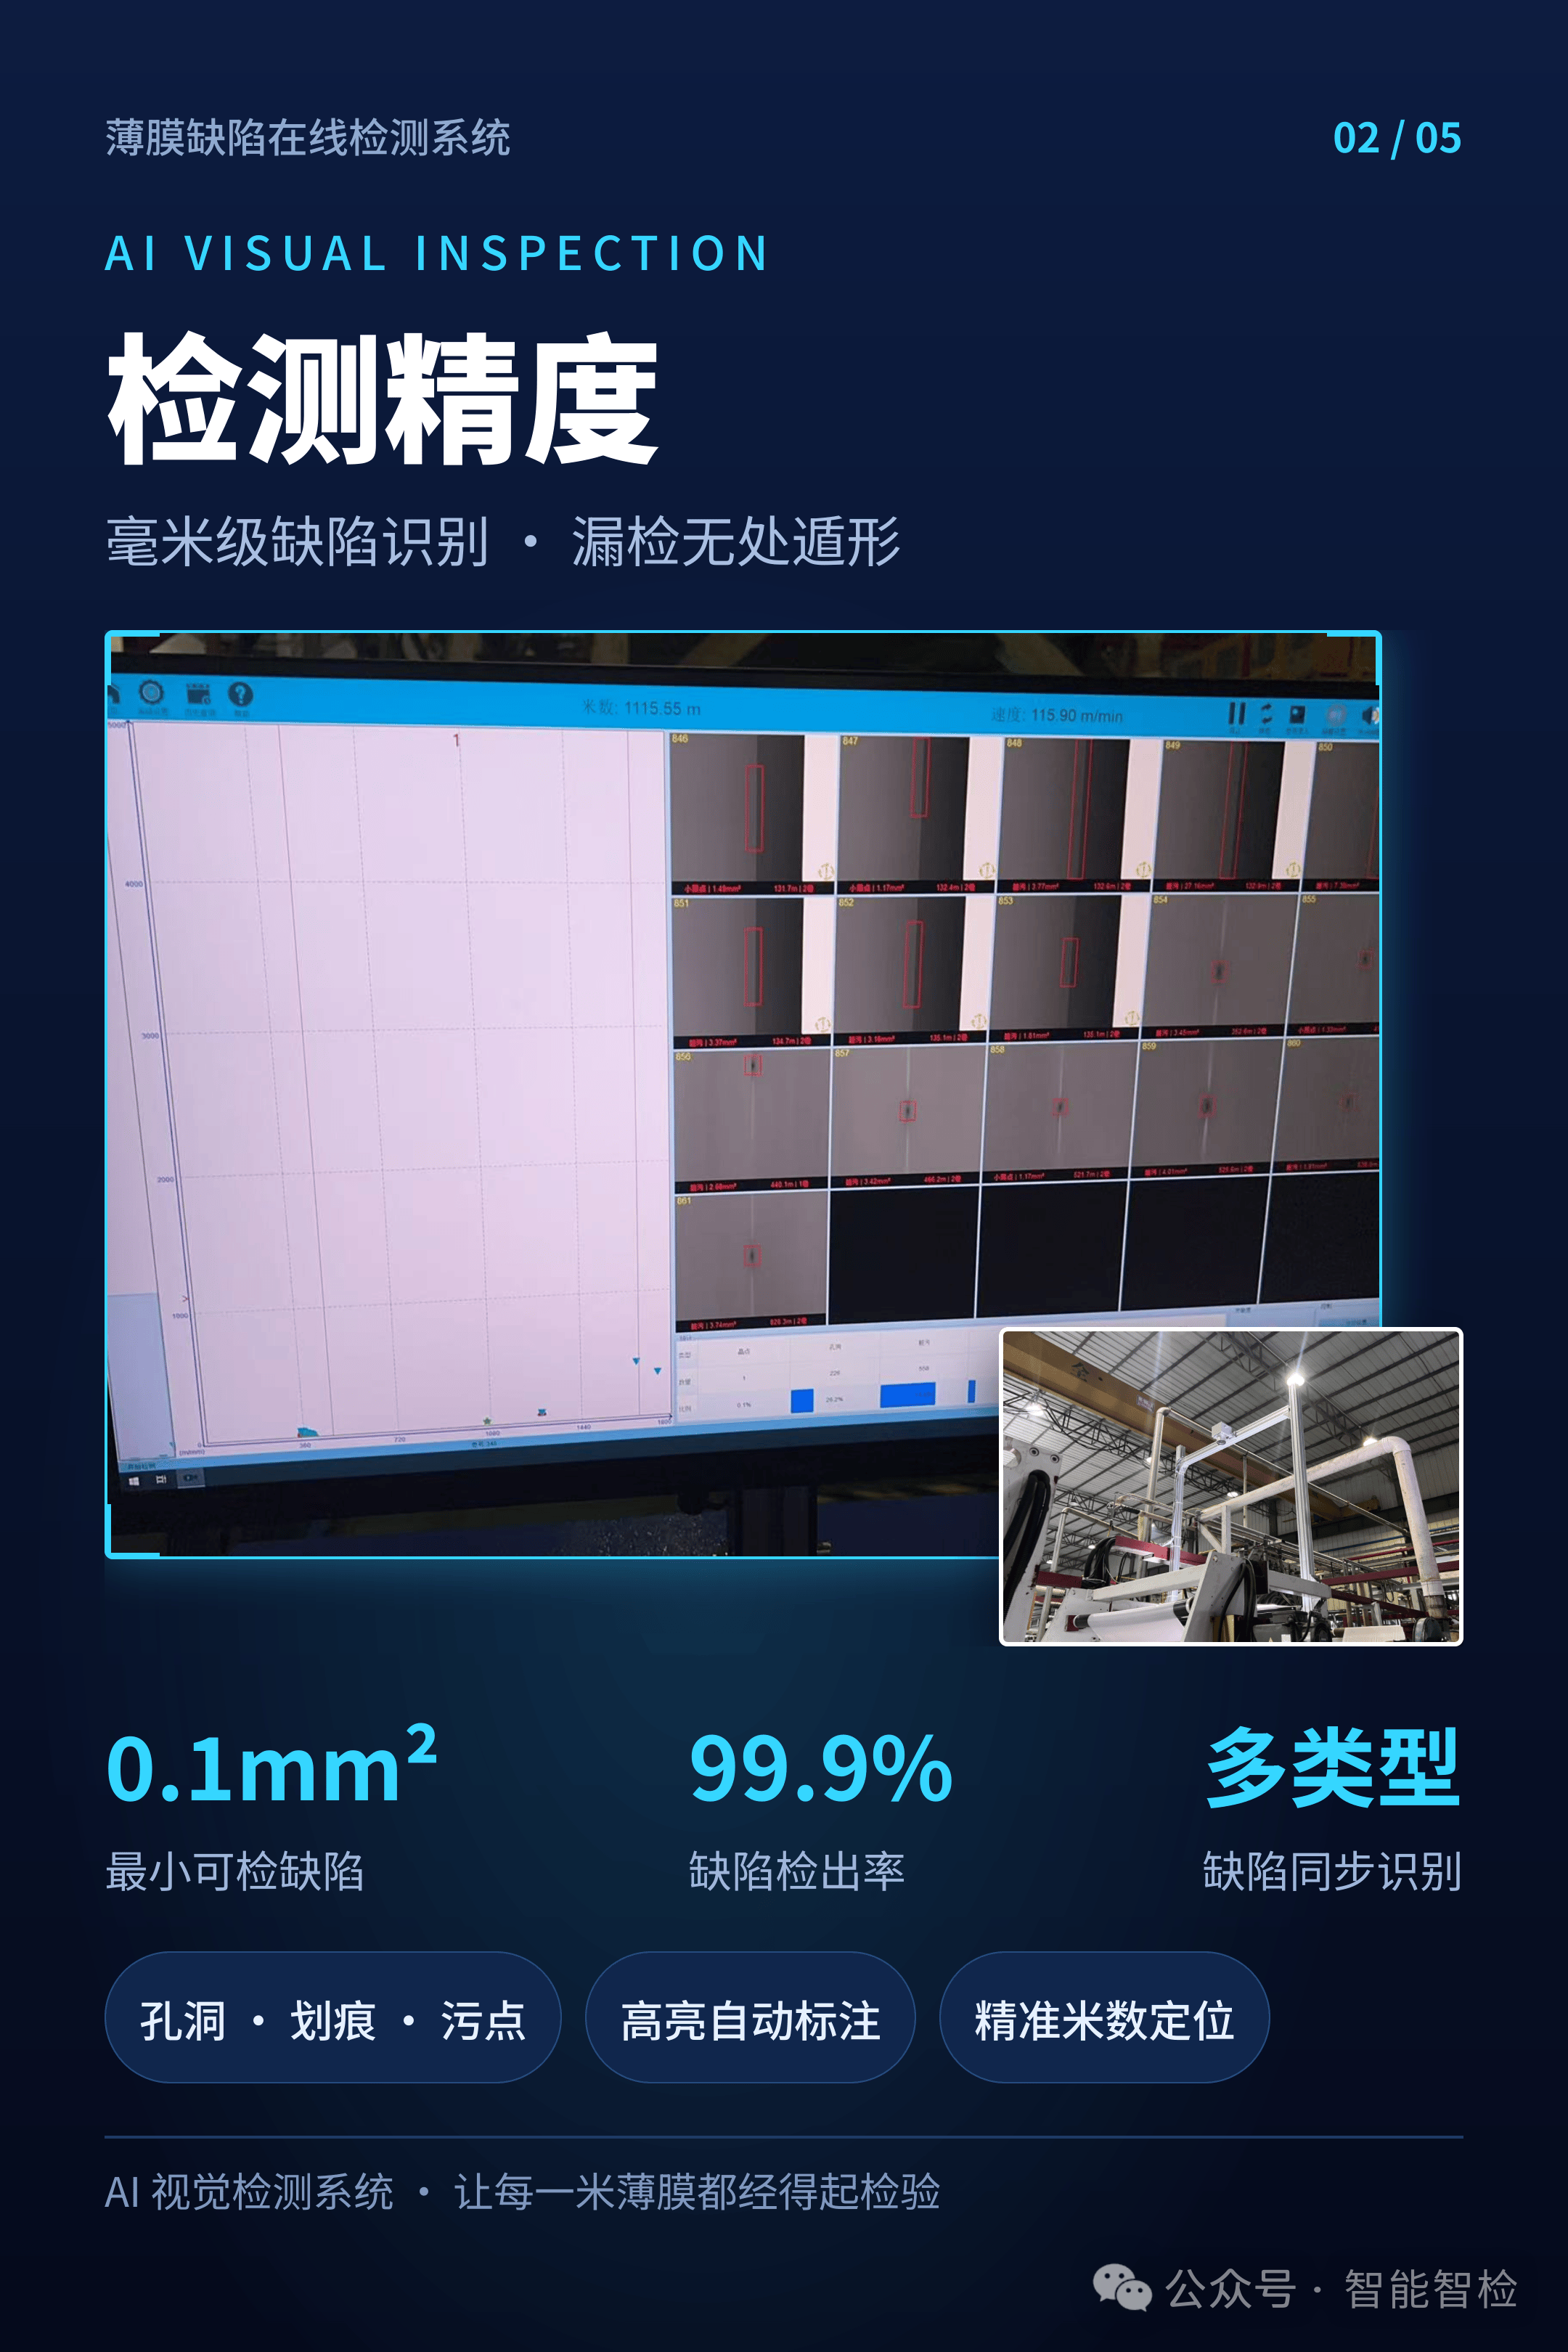
IV. Как найти оптимальный баланс между скоростью и точностью? На практике не существует «универсального» решения, которое было бы одновременно быстрым, точным и недорогим. Тем не менее, существуют оптимальные конфигурации, адаптированные к конкретным требованиям различных производственных линий: — Высокоскоростные линии для работы с широким полотном (скорость до 500 м/мин, ширина полотна 3500 мм): разрешение при визуализации составляет примерно 0,22 мм/пиксель, а минимальный размер обнаруживаемого дефекта — около 0,3 мм². Такие системы рассчитаны на высокую скорость работы, гарантируя при этом, что серьезные дефекты не останутся незамеченными. — Высокоточные производственные линии (скорость до 100 м/мин): оснащены четырьмя камерами стандарта 8K, обеспечивающими разрешение 0,05 мм/пиксель. Они способны выявлять дефекты размером от 0,02 мм² (при условии высокой контрастности) и предназначены для обнаружения мельчайших изъянов. — Стандартные линии для нанесения покрытий или производства оптических пленок (скорость 6–50 м/мин): оснащены двумя камерами стандарта 8K с разрешением 0,1 мм/пиксель, что позволяет обнаруживать дефекты диаметром от 0,1 мм. Короче говоря: сначала четко определите, какие именно «критические дефекты» вам необходимо выявлять, а затем, исходя из этого, подберите оптимальное соотношение скорости и точности.
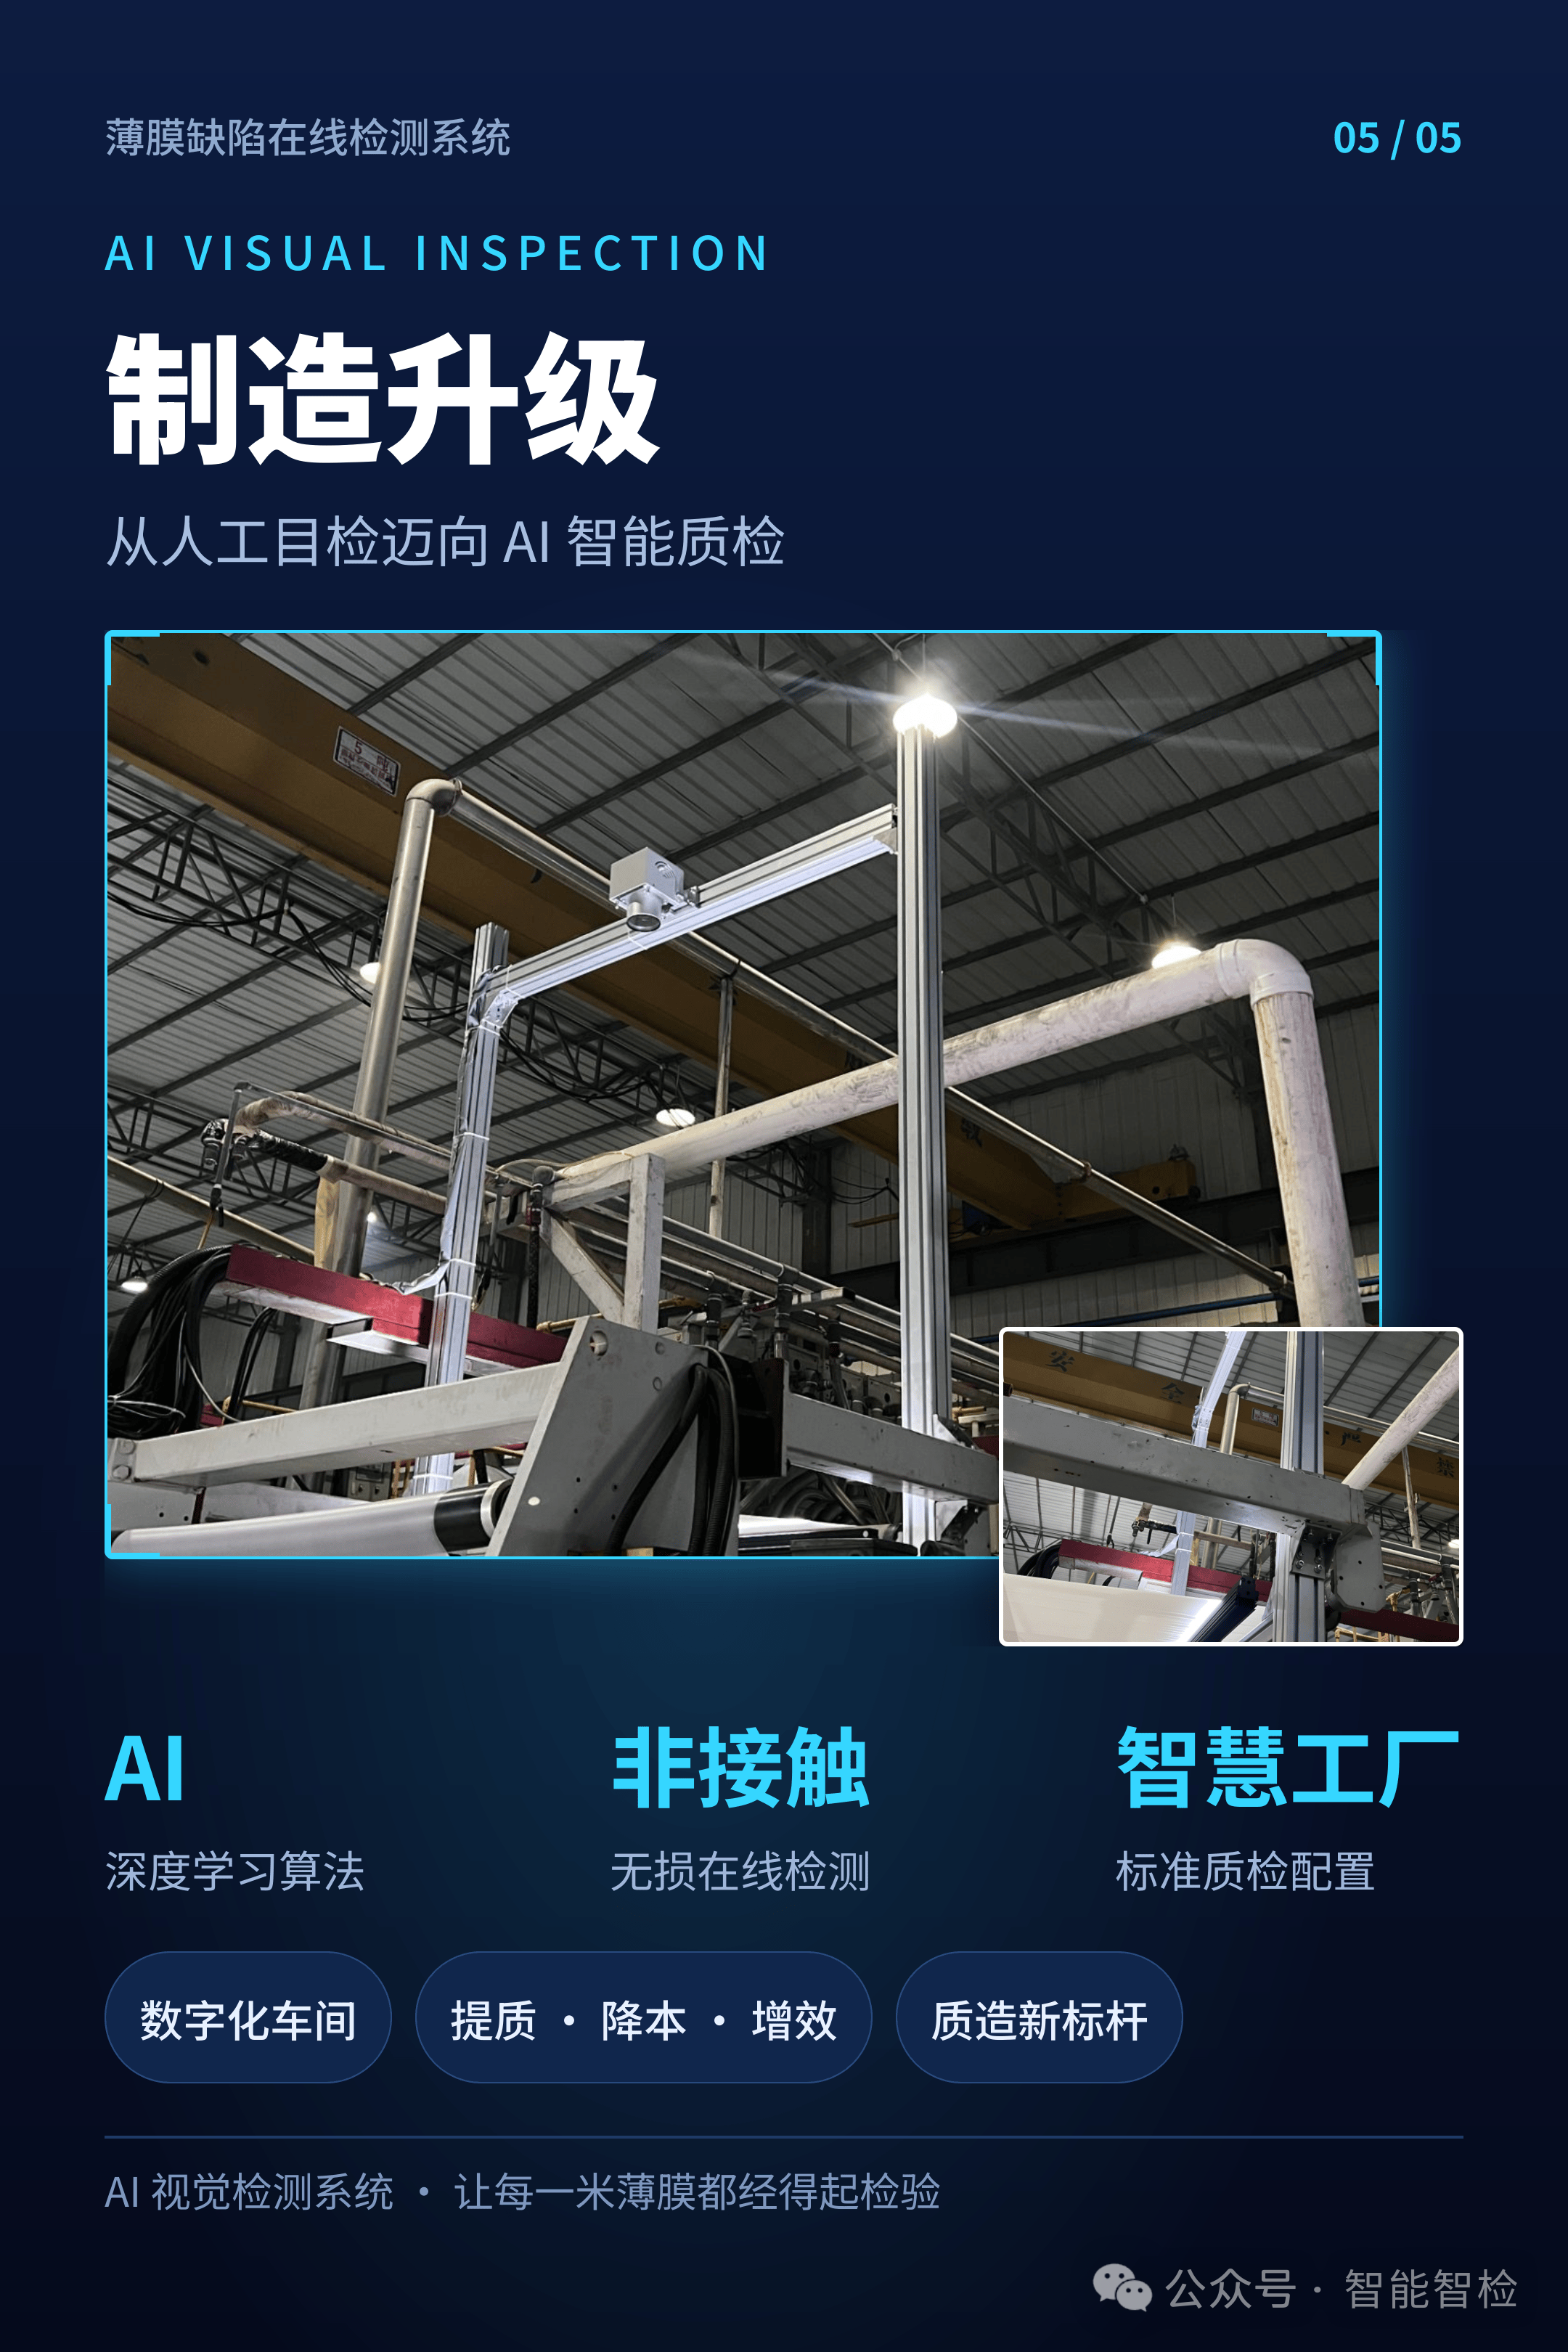
В конечном счете, скорость производственных линий будет только расти, и простое увеличение численности персонала, занятого контролем качества, — уже неэффективное решение. Чтобы действительно не отставать от темпа линии, необходим комплексный подход, объединяющий синхронизацию с помощью энкодеров, аппаратное ускорение и управление по замкнутому контуру. Речь идет не просто о быстродействии отдельного устройства, а о том, чтобы ни один этап производственного процесса не стал «узким местом». Если вы сейчас стоите перед выбором — пожертвовать точностью ради скорости, — сообщите нам рабочую скорость вашей линии, ширину полотна и основные типы дефектов, с которыми вы сталкиваетесь. Мы поможем подобрать индивидуальное решение.